先说判断:现场报”精度不稳”,多数时候不是称重系统坏了,而是系统的输入条件变了,而设备参数没跟着变。这两件事在现象上都表现为偏差,但处理路径完全相反——前者要修硬件,后者要改逻辑。分不清这两者,现场就会陷入反复标定、反复复现的死循环。
一、先把”不稳”拆成四种形态
不同形态指向不同根因,混在一起查,一定找不到答案。
第一种,单桶离散。 同一批桶之间重量互有高低,没有趋势。查灌装阀动作一致性、桶内气泡、称重台受力。判据是标准差大、均值正常。
第二种,批次漂移。 连续几十桶朝一个方向缓慢偏,或整体平移。查零点漂移、传感器温漂、阀口挂料。判据是均值走了、标准差没变。
第三种,换产后失准。 换桶型、换配方之后突然偏。查参数是否随介质重新适配、皮重是否重算、桶口定位是否偏移。判据是可复现,退回原配方即恢复。
第四种,季节性失准。 跨月才显现,一年两次,很规律。查温湿度、粘度、挥发速率。这一类很容易被误判成”设备老化”,实际是环境输入变了。
二、六个原因,按系统层级排
1.称重系统。 传感器有温漂和蠕变,桥路输出随环境温度缓慢偏移;分辨率不够时,末位跳动会被当成”正常误差”吃掉。称重精度做到 1/10000,是行业常见 1/1000 的十倍量级,分辨率不够,后面的控制逻辑再好也补不回来。
2.灌装阀与流速控制。 快慢灌切换点如果是固定值,物料流速一变,切换时机就错过——切早了效率低,切晚了必然超调。关阀滞后、阀口残留、回吸不彻底,都是逐桶累积的偏差源。
3.介质状态。 粘度、密度、含气量、起泡倾向、挂壁性。同一台设备灌两种料,精度表现可以差一倍,这不是设备问题,是介质问题被当成了设备问题。
4.机械与安装。 灌装头与桶口对位偏差、管路应力传到称重台、输送段振动串入、桶体定位不准。视觉寻口解决的是对位,解决不了振动。
5.电气与干扰。 接地不规范、变频器与信号线同槽、静电积聚,都会让称重信号出现无规律跳变。这类问题往往表现为”偶发”,最难复现。
6.参数与管理。 配方没有按介质维护、标定周期拍脑袋定、超差没有留痕。设备再准,也架不住参数常年不更新。
三、季节温度到底动了哪几个变量
这一层要分开看,因为温度对不同计量原理的作用机制完全不同。
传感器层。 应变式称重传感器的零点与灵敏度都随温度变化,机柜内温升、日晒、昼夜温差都会推着读数走。这是系统误差,不是随机误差,所以它会表现为”批次漂移”,而不是”单桶离散”。补偿通常分三层做:传感器选型自带补偿、称重仪表内部的桥路补偿、控制系统按温度区间切换灌装参数。前两层是厂家的事,第三层是使用方的事——现场问题多半出在第三层没人管。
介质层。 粘度对温度极其敏感,温度降十度,某些溶剂粘度能翻倍。粘度一变,同样的管径和压差下流速就变,快慢灌切换点随之错位:冬季流速慢,慢灌段占比变大,节拍拉长,挂壁残液增多;夏季流速快、挥发强、桶内气压高,容易起泡和喷溅。密度也随温度变,但这里有个关键区别——称重式按质量计量,密度变化不产生系统误差;体积式(流量计)按体积换算,密度漂移直接变成重量偏差。这就是为什么同样在温差大的车间,称重式表现稳、体积式表现飘。
机械层。 阀体、管路、灌装头热胀冷缩,间隙与对位会变;低温下密封件变硬、挂料增多,高温下软化和老化加快。
环境层。 夏季溶剂挥发加剧、静电风险升高;冬季物料流动性差、残液难排。两端都不利于稳定。
四、对策,按三层落地
设备层。 解决硬件能力边界。传感器选带温度补偿的型号,标定周期按工况定而不是按年定,温差大的车间要缩短;标定也别只依赖年度送检,开班前用标准砝码做一次量程点复核,几分钟的事,能挡掉大部分漂移。灌装阀用三段式(快灌—慢灌—回吸),靠回吸把阀口残液收回去,切断逐桶累积;称重段与输送段做解耦,管路用柔性连接,把振动和应力挡在外面;料路做保温或伴热,电气柜单独温控,别让控制部分跟着车间一起过冬。
工艺层。 解决参数适配。配方里带上不同温度区间的快慢灌切换点,换季时切配方而不是改机械;易起泡介质用潜液灌装加防溅结构,把泡沫压住;皮重管理要跟着桶源走,不同供应商的桶自重差异不能忽略;换产靠识别桶口位置调用配方,五分钟内完成,避免人工改参数引入新误差。
数据层。 解决可观测性。每桶重量入库,用趋势图和 CPK 看漂移,而不是等客户投诉才发现;超差自动报警并联锁;设备接入厂级 DCS 或上层 MES,把批次、配方、重量数据串起来,出了问题能回溯到具体哪一桶、哪一段。留样复称是成本很低的交叉验证:每班抽一桶用独立天平复称,和系统读数比对,差值稳定说明系统可信,差值漂移说明该标定了。
五、现场怎么查:五步,顺序不能乱
先归类,再隔离,最后才动手调。
第一步,对形态。 按第一节的四种归类先定性,方向错了,后面每一步都是白做。
第二步,静态复称。 同一桶灌完,用独立天平复称。系统读数与天平一致而净含量仍超差,问题在灌装执行;两者都不对,问题在称重链路。
第三步,看空载零点。 空称状态下连续观察半小时,零点缓慢单向走,基本可锁定温漂或蠕变;零点无规律跳变,优先查接地与干扰。
第四步,逐阀首件。 多工位设备让各阀各灌一件,看偏差是否集中在某一阀。集中在单阀是阀的问题,全线一致偏是参数或介质的问题。
第五步,单变量复现。 同料、同桶、同配方,只改一个条件——温度、流速或静置时间,看偏差如何响应。能复现的才叫根因,复现不了的多半是操作差异。
这五步走完,多数问题不用拆机。
六、有些精度问题不是调出来的,是选出来的
精度天花板由分辨率决定,不由调试决定。买设备时量程和精度要匹配:大桶小量程、小桶大量程,都是结构性错配,后期怎么调都别扭。
另一个常见误判,是只盯单机不看前后道。灌装本身准,输送段滴漏、桶口残液、旋盖压溢,最终净含量照样不合格——偏差不在灌装工位产生,账却记在灌装机头上。
还有一条:精度承诺要看长期,不看首件。新机首件合格是基本要求,能不能在跨季、跨介质、跨班次之后仍然稳在 ±0.1%,才是真指标。
结语:
精度这件事,本质是把”人盯”换成”系统自己收敛”。传感器分辨率决定下限,灌装阀逻辑决定过程,温度补偿和参数管理决定它能不能长期守住这条线。
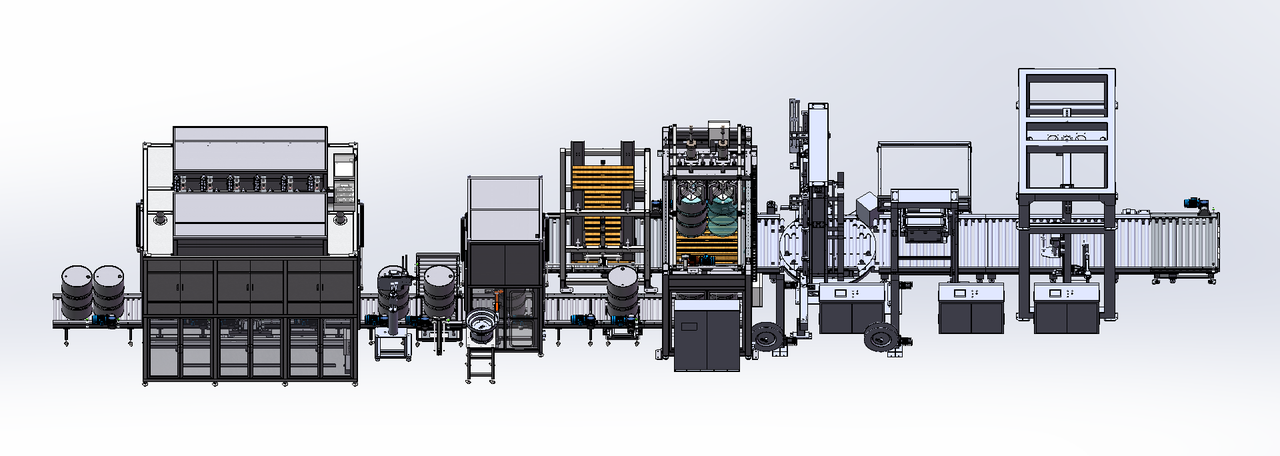
说到底,这三件事最后都压在一个能长期稳定的称重系统上,尚纯智造的起点也在这里——核心团队负责人深耕衡器与称重技术近三十年,公司 2017 年成立后把这套积累迁到灌装场景,形成以重量为基准的技术路线:实时称重闭环、三段式快灌—慢灌—回吸、配方随介质与温度区间切换。称重精度 1/10000,灌装精度 ±0.1%(200L 桶 ±200g、IBC 吨桶 ±1kg),湿电子化学品可定制至 ±0.05%。公司为国家高新技术企业、江苏省”专精特新”企业,设有常州大学、江苏大学、大连理工大学三个产学研基地。在高端介质灌装环节提供可自主交付的整线方案,从单机到“空桶库+灌装线+立体仓库”,配套自研 WMS/WCS 对接客户 DCS、MES。整体交付逻辑是一句话:工艺研发、装备制造、安装调试、运维服务,一个供应商兜到底。
常见问题
Q1:灌装机精度不稳定是什么原因?
先分形态再找因。单桶离散,多因灌装阀动作不一致、桶内气泡、称重台受力;批次漂移,多因传感器温漂、零点漂移、阀口挂料;换产后失准,多因参数未随介质适配、皮重未重算。三类混在一起查,只会陷入反复标定、反复复现。
Q2:季节温度变化对灌装机精度影响大怎么解决?
温度主要动三处:传感器零点、介质粘度、机械间隙。对策分两层——硬件上选带温度补偿的传感器、料路保温或伴热、电气柜独立温控;工艺上在配方里按温度区间设不同快慢灌切换点,换季切配方而不是改机械。称重式按质量计量,密度随温度变化不产生系统误差,这是原理层面的底子。
Q3:灌装机计量不准是设备问题还是物料特性问题?
用同一物料、同一桶型做单变量复现即可判断。换料后偏差立刻出现、换回原物料即恢复,属物料特性;不换料也持续偏,属设备或参数。物料侧常见原因是粘度、含气量、起泡性、挂壁残留;设备侧多为阀口滴漏、回吸不彻底、称重台受振。
Q4:灌装机精度校准多久做一次?
没有统一周期,按工况定。温差大、连续生产、换料频繁的现场要缩短间隔。建议开班前用标准砝码做一次量程点复核,每班抽一桶用独立天平复称比对,差值稳定说明系统可信,差值单向漂移就该标定。仅依赖年度送检,覆盖不了跨季漂移。
Q5:高粘度物料灌装精度波动大,用什么设备合适?
高粘度物料的问题不在称重,在流速。粘度高、流动性差,快灌段容易超调,慢灌段又拉长节拍,冬季更明显。选型看三点:灌装阀能否分段控制并支持回吸、料路有无保温或伴热、称重系统分辨率是否够。介质温度稳不稳,往往比设备参数更关键。